 Quản lý đầu tư
 Quản lý công trình
 Quản lý cung ứng
 Quản lý kho
 Quản lý tài sản
 Quản lý nhân sự
 Quản lý văn bản
 Điều hành công việc
 Quản lý tài chính
 Giải pháp Quản trị và điều hành Doanh nghiệp (IBOM.OS)
 Giải pháp quản lý thi công công trình (IBOM.CS)
 Giải pháp quản lý thi công cơ điện (IBOM.ES)
 Giải pháp quản lý vật tư công trình (IBOM.MS)
 Giải pháp quản lý dự án đầu tư xây dựng (IBOM.IS)

Trong sản xuất, lập được kế hoạch chưa đồng nghĩa với việc nhà máy có thể thực hiện kế hoạch đó. Khoảng cách giữa kế hoạch và thực tế xuất hiện ở năng lực máy, dòng vật tư, chất lượng, phối hợp công đoạn và tốc độ phản ứng trước biến động. Bài viết phân tích cách thu hẹp khoảng cách này bằng quản trị vận hành dựa trên dữ liệu.
1. Vì sao nhà máy cần thay đổi cách điều hành sản xuất
Một nhà máy có thể hoàn thành chỉ tiêu sản lượng theo ngày nhưng vẫn giao hàng muộn. Sản phẩm được sản xuất ra không đúng cơ cấu đơn hàng, một số công đoạn chạy vượt nhu cầu trong khi công đoạn khác thiếu bán thành phẩm. Khi kết quả được cộng dồn thành một con số sản lượng, những mất cân đối ấy biến mất khỏi báo cáo, nhưng vẫn tồn tại trong dòng chảy vật chất của nhà máy. Vì vậy, điều hành sản xuất hiện đại không chỉ hỏi đã làm ra bao nhiêu sản phẩm, mà phải hỏi sản phẩm nào, cho đơn hàng nào, ở công đoạn nào và có sẵn sàng cho bước tiếp theo hay chưa.
Điều hành theo thời gian thực không đồng nghĩa với việc nhà quản lý phải theo dõi từng giây. Bản chất là rút ngắn khoảng cách giữa sự kiện tại hiện trường, dữ liệu được ghi nhận và quyết định điều chỉnh. Nếu máy dừng từ đầu ca nhưng cuối ngày mới biết, nhà máy mất cả một ca để ứng phó. Nếu dữ liệu được xác nhận kịp thời và chuyển đến đúng người, quyết định thay đổi thứ tự sản xuất, cấp vật tư hoặc bố trí nhân lực có thể diễn ra trước khi chậm trễ lan sang các đơn hàng khác.
Giá trị của hệ thống vì thế không nằm ở số lượng biểu đồ mà ở khả năng giữ cho kế hoạch, thực thi và phản hồi cùng phản ánh một thực tế. Một màn hình đẹp nhưng sử dụng dữ liệu nhập muộn vẫn chỉ là báo cáo truyền thống được trình bày dưới hình thức mới.
2. Đơn hàng là điểm xuất phát, nhưng không thể là kế hoạch sản xuất
Đơn hàng xác định khách hàng cần gì, số lượng bao nhiêu và thời điểm giao hàng. Tuy nhiên, từ cam kết giao hàng đến lệnh sản xuất là một quá trình chuyển đổi phức tạp. Doanh nghiệp phải xem xét cấu trúc sản phẩm, định mức vật tư, quy trình công nghệ, công đoạn thuê ngoài, năng lực từng dây chuyền và lượng tồn kho đã đủ điều kiện sử dụng. Nếu bỏ qua các ràng buộc này, kế hoạch chỉ là danh sách mong muốn chứ chưa phải phương án có thể thực hiện.
Một đơn hàng lớn có thể cần nhiều lần sản xuất vì thời gian thay khuôn, khả năng lưu kho hoặc giới hạn công suất. Ngược lại, gom những đơn hàng tương tự vào cùng đợt có thể giảm thời gian chuẩn bị máy nhưng làm tăng thời gian chờ của một đơn hàng ưu tiên. Quyết định hợp lý cần cân bằng hạn giao hàng, chi phí chuyển đổi, lượng tồn kho trung gian và mức độ ảnh hưởng đến khách hàng. Không có một quy tắc xếp lịch duy nhất phù hợp với mọi nhà máy.
Khi đơn hàng thay đổi, hệ thống phải chỉ ra những lệnh nào chịu tác động, vật tư nào đã đặt, công đoạn nào đã triển khai và cam kết nào cần thương lượng lại. Nếu chỉ sửa ngày giao trên bảng kế hoạch mà không đánh giá các hệ quả, doanh nghiệp đang chuyển rủi ro từ bộ phận kinh doanh sang phân xưởng.
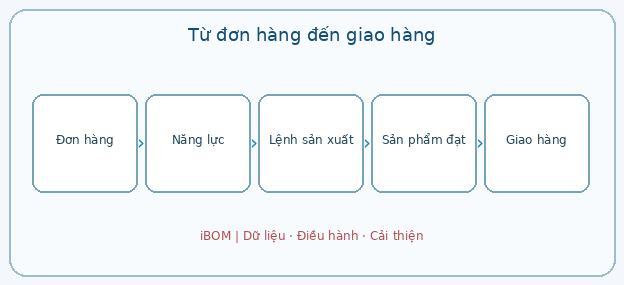
Hình 1. Từ đơn hàng đến giao hàng
3. Cân đối năng lực thực tế thay vì dựa vào công suất danh nghĩa
Công suất danh nghĩa của một máy thường được xác định trong điều kiện tiêu chuẩn, nhưng năng lực sản xuất thực tế còn chịu ảnh hưởng của thời gian thay mã hàng, bảo trì, tỷ lệ sản phẩm lỗi, kỹ năng vận hành và khả năng cấp vật tư. Một dây chuyền được ghi là có thể chạy tám giờ không có nghĩa cả tám giờ đều tạo ra sản phẩm đạt chất lượng. Lập kế hoạch theo công suất danh nghĩa sẽ làm cho lịch trình có vẻ khả thi trên giấy nhưng liên tục vỡ tại hiện trường.
Cân đối năng lực phải được thực hiện theo từng nhóm máy, ca sản xuất và công đoạn có ràng buộc. Khi một công đoạn chỉ xử lý được 80 đơn vị mỗi giờ, việc đẩy 120 đơn vị mỗi giờ từ công đoạn trước không làm tăng sản lượng hoàn thành; nó chỉ làm tăng lượng bán thành phẩm chờ. Trong trường hợp này, ưu tiên không phải tăng tốc mọi máy, mà là bảo vệ năng lực của công đoạn hạn chế, tránh thiếu đầu vào và giảm thời gian dừng không cần thiết.
Cách tiếp cận này cũng giúp doanh nghiệp phân biệt thiếu năng lực dài hạn với mất năng lực tạm thời. Đầu tư thêm máy chỉ hợp lý khi nút thắt mang tính bền vững; nếu nguyên nhân là lịch bảo trì không hợp lý hoặc cấp vật tư không đồng bộ, cải thiện điều hành có thể mang lại hiệu quả trước khi cần đầu tư vốn lớn.
4. Kế hoạch nhiều tầng và cơ chế cập nhật khi điều kiện thay đổi
Một kế hoạch tổng thể theo tháng giúp xác định nhu cầu sản xuất, mua sắm và nhân lực, nhưng không thể thay thế lịch điều độ theo tuần, ngày và ca. Mỗi tầng kế hoạch có mục đích khác nhau: tầng dài hạn tạo khả năng chuẩn bị; tầng ngắn hạn phân bổ công việc theo năng lực sẵn có; còn điều hành trong ca xử lý những sai lệch đang phát sinh. Sự thiếu liên kết giữa các tầng khiến nhà máy liên tục phải xử lý việc khẩn cấp dù kế hoạch tổng thể nhìn vẫn đầy đủ.
Kế hoạch cần có đường cơ sở để đánh giá chênh lệch, đồng thời có cơ chế lập lại lịch khi xảy ra sự kiện đủ quan trọng. Một máy dừng mười phút có thể được xử lý trong ca; nhưng máy chính ngừng ba giờ, lô vật tư bị loại hoặc đơn hàng ưu tiên thay đổi có thể đòi hỏi điều chỉnh thứ tự của nhiều công đoạn. Không nên lập lại toàn bộ lịch với mọi biến động nhỏ, vì sự thay đổi liên tục sẽ làm tổ đội mất ổn định.
Quy tắc điều hành cần xác định ai có quyền thay lịch, mức chênh lệch nào phải báo cáo, thời điểm nào phải khóa kế hoạch và cách truyền thông quyết định đến kho, bảo trì, chất lượng và tổ sản xuất. Kỷ luật thay đổi kế hoạch quan trọng không kém năng lực tính toán.
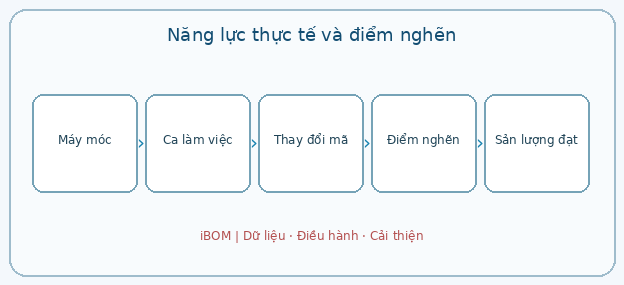
Hình 2. Năng lực thực tế và điểm nghẽn
5. Dòng vật tư và bán thành phẩm quyết định nhịp sản xuất
Một lệnh sản xuất chỉ thực sự sẵn sàng khi vật tư đúng chủng loại, đúng phiên bản, đủ số lượng và đạt điều kiện chất lượng đã có tại nơi sử dụng. Số dư kho tổng hợp không chứng minh được sự sẵn sàng đó: vật tư có thể đang chờ kiểm nghiệm, đã được dành cho đơn hàng khác hoặc nằm ở kho cách xa dây chuyền. Nếu lệnh sản xuất được phát hành trước khi xác nhận điều kiện đầu vào, tổ đội sẽ phải chờ, đổi việc hoặc sản xuất dở dang.
Bán thành phẩm cũng cần được nhìn như một dòng chảy có trạng thái, không chỉ là một con số tồn kho. Sản phẩm vừa hoàn thành công đoạn A nhưng chưa được kiểm tra có thể chưa đủ điều kiện chuyển sang công đoạn B. Nếu hệ thống chỉ ghi nhận đã sản xuất, bộ phận điều độ sẽ tính nhầm năng lực cung ứng cho bước kế tiếp. Càng nhiều công đoạn, sai lệch trạng thái càng có khả năng tích tụ thành thời gian chờ lớn.
Quản trị hiện đại vì vậy cần liên kết mã vật tư, lô hàng, lệnh sản xuất, vị trí, công đoạn và kết quả kiểm tra. Mục tiêu không phải giảm mọi tồn kho về mức thấp nhất, mà là duy trì lượng dự trữ phù hợp tại những điểm cần thiết, tránh thiếu vật tư tại nút thắt và hạn chế lượng bán thành phẩm không phục vụ nhu cầu giao hàng.
6. Thu thập dữ liệu hiện trường: đúng sự kiện, đúng thời điểm, đúng trách nhiệm
Dữ liệu vận hành có thể đến từ thiết bị, hệ thống quét mã, phiếu điện tử hoặc xác nhận của người vận hành. Mỗi nguồn có độ tin cậy và giới hạn khác nhau. Cảm biến cho biết máy đang chạy nhưng chưa chắc biết máy đang làm đúng đơn hàng; người vận hành biết nguyên nhân dừng nhưng có thể nhập dữ liệu sau ca; hệ thống kho biết vật tư đã xuất nhưng không chứng minh toàn bộ vật tư đã được tiêu hao. Muốn điều hành tốt phải kết hợp các nguồn thay vì coi một tín hiệu là sự thật hoàn chỉnh.
Một bản ghi có giá trị cần gắn với thời điểm sự kiện, thời điểm nhập dữ liệu, máy hoặc vị trí, mã lệnh sản xuất, người xác nhận và trạng thái kiểm chứng. Phân biệt thời điểm xảy ra với thời điểm hệ thống nhận được dữ liệu đặc biệt quan trọng khi nhà máy mất kết nối hoặc nhập bù. Nếu không, biểu đồ thời gian thực có thể tạo cảm giác hoạt động ổn định trong khi sự kiện thực tế đã diễn ra từ nhiều giờ trước.
Doanh nghiệp nên bắt đầu bằng những sự kiện có tác động trực tiếp đến quyết định: bắt đầu và kết thúc lệnh, dừng máy, đổi mã hàng, thiếu vật tư, sản lượng đạt, sản lượng lỗi và bàn giao giữa công đoạn. Thu thập quá nhiều trường dữ liệu nhưng không sử dụng sẽ làm tăng gánh nặng cho hiện trường và giảm chất lượng ghi nhận.
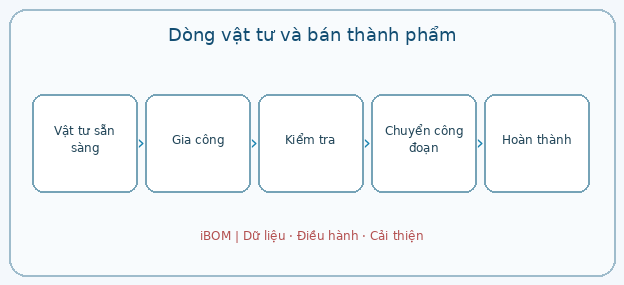
Hình 3. Dòng vật tư và bán thành phẩm
7. Từ dữ liệu sản lượng đến nhận diện nguyên nhân mất hiệu quả
Sản lượng thấp là kết quả, không phải nguyên nhân. Để cải thiện, nhà quản lý phải biết thời gian sản xuất đã mất ở đâu: máy dừng, tốc độ thực tế thấp hơn chuẩn, thay khuôn kéo dài, vật tư đến muộn hay sản phẩm phải làm lại. Hai dây chuyền cùng đạt 70% kế hoạch có thể cần hai giải pháp hoàn toàn khác nhau. Nếu chỉ yêu cầu tăng năng suất chung, doanh nghiệp có thể tạo áp lực mà không xử lý được nút thắt.
Hiệu suất thiết bị tổng thể (Overall Equipment Effectiveness – OEE) là một cách phân tích mức độ sẵn sàng, tốc độ vận hành và chất lượng đầu ra. Tuy nhiên, OEE phải được hiểu đúng phạm vi đo lường: chỉ số của một máy không tự động phản ánh khả năng giao hàng của cả nhà máy. Một máy chạy hiệu quả nhưng sản xuất sai cơ cấu sản phẩm có thể làm tăng tồn kho; ngược lại, máy chủ động dừng để tránh sản xuất thừa chưa chắc là vận hành kém.
Do đó, chỉ số hiệu quả cần được đọc cùng mức độ đáp ứng đơn hàng, lượng bán thành phẩm, thời gian chu kỳ, tỷ lệ đạt ngay lần đầu và độ tin cậy của lịch sản xuất. Điều quan trọng là giải thích mối quan hệ nhân quả giữa các chỉ số, không chạy theo việc làm đẹp từng con số riêng lẻ.
8. Chất lượng và bảo trì phải nằm trong nhịp điều hành
Khi phát hiện lô sản phẩm không đạt, hệ thống không nên chỉ cộng số lượng lỗi vào báo cáo cuối ngày. Cần xác định lô nào đang bị giữ, lệnh sản xuất nào bị ảnh hưởng, công đoạn sau có phải dừng và thời điểm nào có thể khôi phục. Nếu dữ liệu chất lượng tách khỏi điều độ, nhà máy dễ tiếp tục sản xuất trên giả định rằng bán thành phẩm đã sẵn sàng, rồi phát hiện thiếu hàng khi đến thời điểm đóng gói hoặc giao hàng.
Bảo trì cũng không thể chỉ là lịch định kỳ độc lập với nhu cầu sản xuất. Hoãn bảo trì để đáp ứng đơn hàng gấp có thể tạo rủi ro dừng máy dài hơn vào tuần tiếp theo. Ngược lại, dừng máy đúng lúc thấp tải có thể giảm ảnh hưởng đến khách hàng. Việc phối hợp cần dựa trên mức độ quan trọng của thiết bị, dấu hiệu bất thường, thời gian sửa chữa dự kiến và các đơn hàng đang phụ thuộc vào máy đó.
Chất lượng, bảo trì và điều độ phải chia sẻ cùng một bức tranh về trạng thái thiết bị và sản phẩm. Khi một lô bị cách ly hoặc một máy mất khả năng hoạt động, kế hoạch cần phản ánh ngay giới hạn mới thay vì chờ đến cuộc họp ngày hôm sau.
9. Điều hành theo ngoại lệ: cảnh báo phải dẫn đến quyết định
Nhà quản lý không thể xử lý mọi biến động nhỏ của hàng trăm máy và hàng nghìn lệnh sản xuất. Hệ thống điều hành có giá trị khi giúp phân biệt dao động thông thường với những ngoại lệ đe dọa mốc giao hàng, an toàn, chất lượng hoặc chi phí. Một cảnh báo tốt không chỉ thông báo “máy dừng”, mà còn cho biết máy nào, lệnh nào, công đoạn sau bị ảnh hưởng trong bao lâu và người nào chịu trách nhiệm xử lý.
Cảnh báo cũng cần được thiết kế theo thời gian có thể can thiệp. Nếu thời gian giao vật tư bổ sung là hai ngày, cảnh báo thiếu vật tư phát ra trước hai giờ không còn giúp ngăn gián đoạn. Tương tự, nếu thời gian xử lý sự cố máy vượt quá khoảng dự trữ của lịch sản xuất, cần kích hoạt phương án điều chuyển hoặc thương lượng lịch giao thay vì chỉ chờ bảo trì.
Cơ chế điều hành cần ghi nhận quyết định, người phụ trách, thời hạn và kết quả. Khi cảnh báo liên tục phát ra nhưng không ai chịu trách nhiệm, hệ thống trở thành bảng tin gây nhiễu. Khi dữ liệu cảnh báo gắn với hành động và phản hồi, nhà máy mới học được biện pháp nào thực sự hiệu quả.
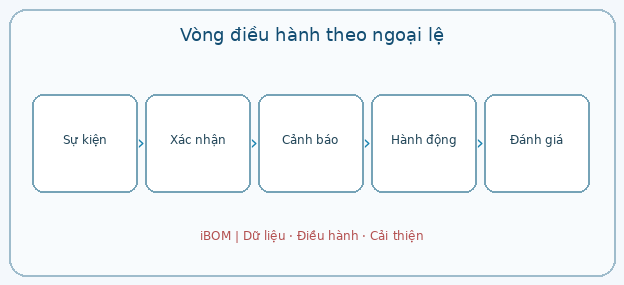
Hình 4. Vòng điều hành theo ngoại lệ
10. Tình huống minh họa: sản lượng đạt nhưng đơn hàng vẫn trễ
Giả sử một nhà máy có ba công đoạn liên tiếp: gia công, xử lý bề mặt và lắp ráp. Theo kế hoạch, mỗi ngày cần giao 800 bộ thành phẩm. Công đoạn gia công sản xuất được 1.000 chi tiết, vượt chỉ tiêu của riêng bộ phận; nhưng xử lý bề mặt chỉ hoàn tất 650 bộ đạt chất lượng do thay đổi mã hàng nhiều lần. Lắp ráp vì thế thiếu đầu vào và chỉ hoàn thành 620 bộ. Những số liệu này là giả định để minh họa cơ chế điều hành, không phải kết quả khảo sát một nhà máy cụ thể.
Nếu ban điều hành chỉ xem tổng số chi tiết gia công, báo cáo có thể tạo cảm giác sản xuất đang vượt kế hoạch. Trên thực tế, 350 chi tiết đang chờ xử lý bề mặt, trong khi cam kết giao 800 bộ đã không được đáp ứng. Việc yêu cầu gia công tăng thêm 10% không giải quyết thiếu hụt ở công đoạn cuối; trái lại còn làm tăng diện tích lưu kho và vốn nằm trong bán thành phẩm.
Một hệ thống điều hành liên thông sẽ chỉ ra năng lực hạn chế tại xử lý bề mặt, lịch thay mã hàng, số lô đang chờ kiểm tra và đơn hàng chịu ảnh hưởng. Nhà quản lý có thể xem xét gom lô theo điều kiện kỹ thuật, bố trí ca bổ sung có chọn lọc, điều chỉnh ưu tiên hoặc chuyển một phần công việc sang nguồn lực phù hợp. Quyết định cần được kiểm chứng bằng sản lượng đạt và khả năng giao hàng thực tế, không chỉ bằng số giờ máy chạy.
11. Kiến trúc dữ liệu và vai trò của hệ thống quản trị sản xuất
Để kết nối kế hoạch với thực thi, doanh nghiệp cần một cấu trúc dữ liệu nhất quán từ mã đơn hàng, sản phẩm, cấu trúc vật tư, quy trình công nghệ, trung tâm công việc đến lệnh sản xuất và kết quả từng công đoạn. Hệ thống hoạch định nguồn lực doanh nghiệp (ERP) thường giữ vai trò quản lý đơn hàng, mua sắm, tồn kho và tài chính; hệ thống điều hành sản xuất (MES) tập trung vào lệnh, công đoạn, thiết bị và dữ liệu hiện trường. Tuy nhiên, ranh giới chức năng phụ thuộc kiến trúc cụ thể của từng doanh nghiệp.
Giá trị không nằm ở việc mua đủ các tên hệ thống, mà ở khả năng liên kết mã định danh và trạng thái nghiệp vụ. Một lệnh sản xuất phải truy ngược được đơn hàng; một lần dừng máy phải gắn với thiết bị và thời điểm; một lô lỗi phải xác định được công đoạn và vật tư liên quan. Khi thiếu những liên kết này, doanh nghiệp khó giải thích vì sao đơn hàng chậm dù dữ liệu riêng của từng bộ phận đều có vẻ đầy đủ.
Với iBOM, hướng phát triển có thể là một lớp quản trị công việc và phối hợp vận hành, liên kết nhiệm vụ khắc phục, mốc tiến độ, trách nhiệm và dữ liệu sản xuất từ những hệ thống hiện có. Đây là kiến trúc đề xuất, không phải khẳng định iBOM đã có sẵn đầy đủ các chức năng MES, kết nối thiết bị hoặc điều độ hữu hạn. Một triển khai thực tế cần khảo sát khả năng tích hợp và phân định rõ hệ thống nào là nguồn dữ liệu gốc.
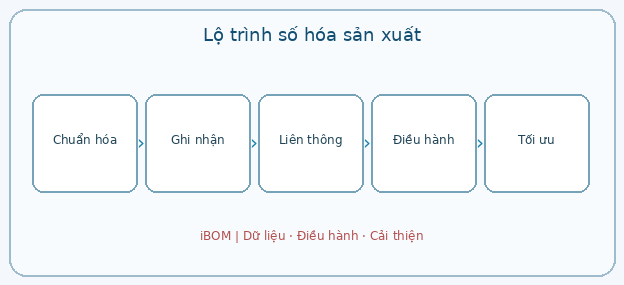
Hình 5. Lộ trình số hóa sản xuất
12. Lộ trình triển khai: bắt đầu từ một dòng sản phẩm có thể đo lường
Doanh nghiệp không nên số hóa đồng thời mọi phân xưởng khi mã vật tư, thời gian chuẩn và quy tắc xác nhận sản lượng còn thiếu thống nhất. Một bước khởi đầu hợp lý là chọn dòng sản phẩm có đơn hàng lặp lại, quy trình tương đối ổn định và vấn đề giao hàng hoặc tồn kho bán thành phẩm đủ rõ. Trước hết, cần mô tả luồng vật chất và luồng thông tin, xác định công đoạn hạn chế, chuẩn hóa trạng thái lệnh sản xuất và thống nhất cách ghi nhận dừng máy, sản phẩm đạt, sản phẩm lỗi.
Sau khi dữ liệu nền được xác nhận, doanh nghiệp có thể triển khai bảng điều hành theo ca, theo dõi sai lệch kế hoạch – thực tế, giao nhiệm vụ xử lý ngoại lệ và đánh giá kết quả sau mỗi chu kỳ. Chỉ khi các quyết định đã được ghi nhận và có dữ liệu lịch sử đủ tin cậy mới nên thử nghiệm dự báo nguy cơ trễ đơn hàng, gợi ý thứ tự sản xuất hoặc tối ưu lịch bằng thuật toán. Nếu bỏ qua bước xây dựng kỷ luật vận hành, AI sẽ học từ những dữ liệu thiếu nhất quán và tạo ra khuyến nghị khó sử dụng.
Hiệu quả thí điểm cần được đánh giá bằng tỷ lệ giao hàng đúng hạn, thời gian chờ giữa công đoạn, lượng bán thành phẩm, thời gian phản ứng trước sự cố và chi phí vận hành, đồng thời kiểm soát ảnh hưởng của thay đổi cơ cấu đơn hàng. Khi những kết quả này được cải thiện một cách bền vững, doanh nghiệp mới có cơ sở nhân rộng mô hình sang dây chuyền và nhà máy khác.
Kết luận
Quản trị sản xuất hiện đại không bắt đầu từ một màn hình theo dõi và cũng không kết thúc ở một thuật toán lập lịch. Nó bắt đầu từ việc xác định đúng nhu cầu khách hàng, hiểu năng lực thực tế của từng công đoạn, ghi nhận chính xác trạng thái vật tư và sản phẩm, rồi chuyển những sai lệch thành hành động có trách nhiệm. Khi kế hoạch được cập nhật bằng dữ liệu đáng tin cậy và quyết định được kiểm chứng bằng kết quả giao hàng, nhà máy mới tiến gần đến khả năng điều hành theo thời gian thực. Đây cũng là nền tảng cần thiết trước khi ứng dụng AI để dự báo và tối ưu vận hành.
Tài liệu tham khảo và nền tảng chuyên môn
- ISO 22400-2:2014 – Automation systems and integration — Key performance indicators (KPIs) for manufacturing operations management — Part 2: Definitions and descriptions.
- IEC 62264 / ISA-95 – Enterprise-control system integration, framework for manufacturing operations and enterprise systems.
- APICS / ASCM – Production and inventory management concepts, including capacity planning and material requirements planning.
- Dữ liệu thực thi là gì và tại sao nó khác hoàn toàn với dữ liệu báo cáo?
- Quản lý chi phí dự án xây dựng: Từ dự toán đến kiểm soát ngân sách thực tế
- Người Việt lười hoạt động hay do quản trị doanh nghiệp có vấn đề
- 3 CHÌA KHÓA ĐỂ QUẢN LÝ CHI PHÍ XÂY DỰNG THÀNH CÔNG
- [HỘI THẢO] : ” KIỂM SOÁT TIẾN ĐỘ & SẢN LƯỢNG THI CÔNG”